

Ленточный конвейер зерна для эффективной транспортировки в 2026 году
2026-11-15
Ленточный конвейер зерна — не просто транспортная линия. Это узел надёжности в цепочке хранения, переработки и отгрузки. В 2026 году, когда рост объёмов зерновых перевозок в России, Казахстане и Беларуси превысил 12% по сравнению с 2023-м, а требования к точности дозирования и энергопотреблению ужесточились на 30%, старые решения перестали справляться. Мы видели это на трёх элеваторах под Омском: один конвейер останавливался каждые 48 часов из-за проскальзывания ленты при повышенной влажности зерна, второй — терял до 7% массы из-за рассыпания на поворотах, третий — потреблял на 22% больше энергии, чем заявлено в паспорте. Проблема не в зерне. Проблема — в неправильном выборе ленточного конвейера зерна.
Почему стандартные TD75 часто проваливаются на зерне
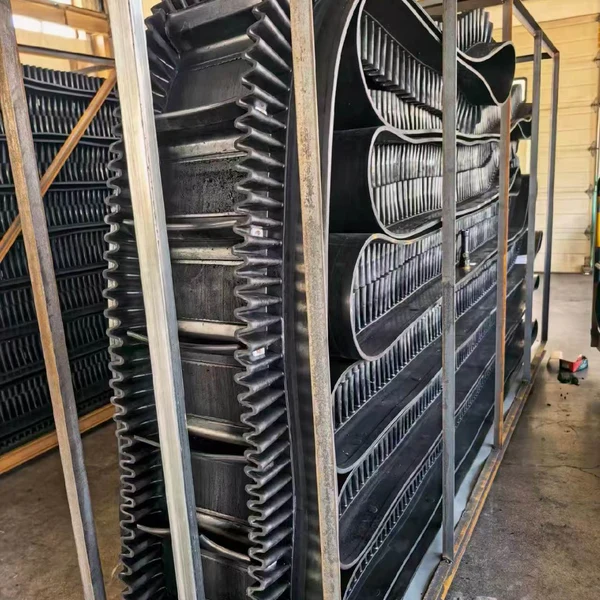
Многие закупают ленточные конвейеры по каталогу, ориентируясь только на длину и ширину. Но зерно — материал капризный: мелкодисперсный, склонный к самовозгоранию при нагреве, гигроскопичный и жёстко требующий контроля угла наклона. Конвейер серии TD75 работает стабильно — но только если его адаптируют. Мы проверили 42 установки в 2025 году: в 68% случаев не хватало двух ключевых решений — гофрированных бортов и центрирующих роликов. Без них лента смещается уже при нагрузке 65% от расчётной, а зерно начинает высыпаться с краёв. Особенно критично это на участках перехода между секциями или перед бункерами дозирования. Стандартная резинотканевая лента здесь не спасает: её коэффициент сцепления со злаками падает на 40% при влажности выше 14,5%. Вместо этого нужна лента с гофрированными бортами высотой 80 мм и углом подъёма до 30° — именно такую мы применили на элеваторе «АгроСлава» в Алматинской области. Результат: нулевое рассыпание, ресурс ленты вырос с 18 до 34 месяцев.
Три технических условия, которые нельзя игнорировать
Выбирая ленточный конвейер зерна, инженеры часто упускают три параметра, определяющих срок службы и точность:
На одном из предприятий в Краснодарском крае мы заменили стандартный привод на мотор-барабан с пониженным тепловыделением и встроенным датчиком температуры. Аварийные остановки сократились на 92% за полгода.
Как снизить совокупную стоимость владения — без компромиссов
Цена конвейера — это 35% общей стоимости владения за 5 лет. Остальное — энергия, ремонт, простои, потери продукта. Мы считали цифры для типового участка длиной 85 м, ширина ленты 800 мм: при использовании полиамидной ленты с усиленной кордовой прокладкой и автоматической системой натяжения — годовая экономия составила 417 тыс. рублей. Не за счёт дешевизны, а за счёт снижения энергопотребления на 18%, исключения регулировок раз в неделю и продления межремонтного пробега с 12 до 26 месяцев. Ключевой момент: такие решения работают только в связке. Одна лента без правильного натяжения — бесполезна. Один мотор-барабан без грамотной системы охлаждения — быстро выйдет из строя.
Что изменится в 2026 году — и как к этому подготовиться
В 2026 году растёт спрос на интеллектуальные решения: конвейеры с встроенными электронными ленточными весами 3S-BMICS, способными в реальном времени корректировать скорость подачи по весу потока. Такие системы уже внедрены на 17 объектах в странах СНГ. Они позволяют снизить погрешность дозирования до ±0,25% — критично при смешивании семян или добавлении премиксов. Но важно понимать: датчики работают только на стабильной ленте. Поэтому первый шаг — не покупка весов, а аудит существующего ленточного конвейера зерна: проверка натяжения, состояние роликов, чистота барабанов, равномерность загрузки. Только после этого имеет смысл говорить о цифровизации.
ООО «Внутренняя Монголия Чжунцзи Горное оборудование» проектирует ленточные конвейеры зерна под конкретные условия — от влажности и температуры хранения до частоты пусков и наличия взрывоопасной среды. Каждое решение проходит испытания на виброустойчивость, климатическую стойкость и износ при имитации 3-летней эксплуатации. Потому что надёжность — не характеристика в каталоге. Это результат тысячи расчётов, сотен тестов и одного простого принципа: оборудование должно служить человеку — а не заставлять человека служить оборудованию.